iPcb会社-信頼できるPCBメーカー! お問い合わせ
マイクロエレクトロニクスおよびプリント基板(PCB)の製造分野において、穴あけ加工は回路層間を接続する「架け橋」であるだけでなく、基板全体の信頼性と集積度を左右する中核的な工程です。電子機器の薄型化・高密度化が進むにつれ、ビア(導通孔)の孔径は縮小の一途をたどっています。こうした進化の過程で、機械式穴あけとレーザー穴あけという2つの技術は、それぞれの加工メカニズムに基づき、製造現場において明確に異なる役割を担うようになりました。
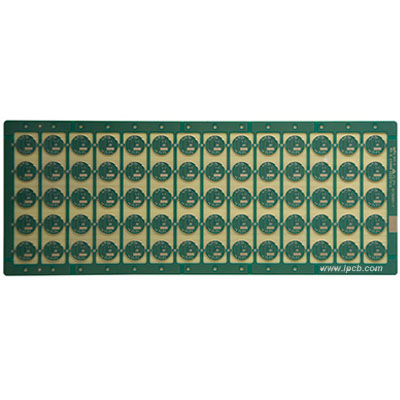
図 高速基板
機械式穴あけ:中・大径穴の効率的な切削加工
機械式穴あけは、高速回転する合金製ドリルビットを用いて基板材料を物理的に切削する手法です。主軸回転数は毎分数十万回転に達することもあり、主に基板を貫通するスルーホール(Through Hole)や、比較的大きな孔径のブラインドビアの加工に用いられます。
技術的利点と限界:機械式穴あけは技術的成熟度が高く、設備投資や1穴あたりの加工コストが比較的低いという利点があります。特に、中・大径(通常0.15mm以上)かつアスペクト比(孔径に対する深さの比)の高いスルーホールの加工に適しています。一方で、物理的な接触を伴う切削であるため、機械的応力が発生することは避け
られません。その結果、ドリルビットの摩耗や折損が生じやすく、孔壁のバリ、繊維の毛羽立ち(フィラメント・プロトゥルージョン)、孔壁の粗さといった欠陥が発生する可能性があります。
限界と課題:孔径が0.1mm未満になると、ドリルビットが極めて折れやすくなるほか、微細なドリルビットは負荷によってたわみや偏向が生じやすくなります。これにより加工精度や歩留まりが大幅に低下し、超高密度相互接続(HDI)基板の製造ニーズを満たすことが困難になります。
レーザー穴あけ:マイクロビア時代における非接触・高品位な加工
機械式切削とは異なり、レーザー穴あけは典型的な非接触型の熱加工です。高エネルギー密度のレーザービームを材料表面に照射し、材料を瞬時に溶融または気化させることで、微細な穴を形成します。現在、業界の主流となっているのはUV(紫外線)レーザーとCO2(炭酸ガス)レーザーです。前者は光子エネルギーが高く「コールドプロセス(冷間加工)」に分類され、熱影響部(HAZ)が極めて小さいのが特徴です。一方、後者はビームエネルギーが大きく、有機絶縁層の高速除去に優れています。
マイクロビア(微細孔)およびブラインドビアの利点:レーザー加工では、0.1mm以下(さらには20〜50μmという微細なサイズ)のマイクロビアを容易に形成でき、深さ制御の精度も極めて高いという特性があります。そのため、多層HDI基板におけるブラインドビアやベリードビア(埋め込みビア)の形成において、業界標準の技術となっています。
プロセス特性とコスト:機械的な応力や衝撃が加わらないため、加工後の孔壁は滑らかで均一性に優れ、ドリルビットの摩耗や機械的な損傷(引きちぎれ等)といった問題も生じません。ただし、レーザー装置の初期導入コストは高く、厚板の貫通孔(スルーホール)加工における除去効率は機械式ドリルに比べて大幅に劣ります。
プロセスの選択と今後の展開
実際の製造工程において、機械式ドリルとレーザー加工は互いに排他的な関係ではなく、相互に補完し合うプロセスとして組み合わされています。
サイズの境界線:一般的に孔径0.15mmを境として、それ以上は機械式ドリル、それ以下はレーザー加工へと全面的に移行します。
構造による使い分け:多層基板の一般的な貫通孔、位置決め孔、大電流用導通孔には機械式ドリルが優先的に採用されます。一方、高密度のブラインドビアや層間マイクロビアの形成にはレーザー装置が用いられます。
異種材料への適応性:RogersやTaconicといった高周波・高速伝送用の特殊誘電体基板に対し、レーザー加工は機械的な切削による層間剥離(デラミネーション)やエッジの損傷を防ぐことができ、優れた材料適応性を発揮します。
5G通信、半導体パッケージ(IC基板など)、AI演算用ハードウェアにおける配線密度の要求が急速に高まる中、ブラインドビアやマイクロビアの数は爆発的に増加しています。レーザー加工技術は、より高い繰り返し周波数、より短いパルス幅、そしてより高度な光学制御システムを備える方向へと進化しています。一方、機械式ドリルも、超硬コーティングを施したドリルビットや高精度スピンドルの採用により、より大きなアスペクト比(深さ対直径の比)や、さらなる小径化の限界に挑み続けています。双方はそれぞれの技術的軌跡に沿って絶えず進化を続け、現代の電子機器製造業がより微細かつ精密な領域へと前進するのを共に支えています。