iPcb会社-信頼できるPCBメーカー! お問い合わせ
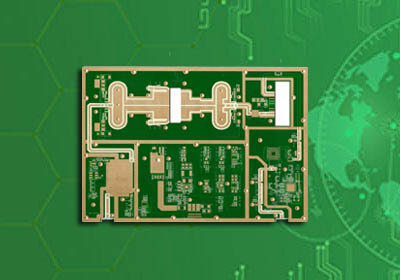
多くのRF(高周波)および高速デジタル回路のハードウェアエンジニアが、次のような「絶望的な瞬間」を経験したことがあるはずです。シミュレーションソフト上で算出したSパラメータは完璧だったのに、いざ高周波PCBの試作第一版が上がってきて実機テストを行うと、挿入損失や反射損失が目も当てられないほど酷い結果になっていた――。こうしたシミュレーションと実測の間の大きな乖離は、多くの場合、設計ロジックの誤りによるものではなく、高周波基板材料の物理的特性や、小ロット製造プロセスに潜む「落とし穴」に足元をすくわれた結果なのです。
まず、理想的なモデルを崩壊させるのは、データシートに記載された「公称値」という罠です。多くのエンジニアは、部品選定の際に誘電率(Dk)や誘電正接(Df)の「代表値(Typical値)」ばかりに注目し、周波数、温度、湿度の変化に伴うそれらの変動特性を見落としてしまいがちです。例えば、PTFE(ポリテトラフルオロエチレン)や高周波用炭化水素系樹脂基板の場合、Dk値は周波数の上昇や、樹脂含有量のわずかな変動によって大きく変化します。さらに厄介なことに、データシート上のDk値は、通常、銅箔のない理想的な状態の基板で測定されたものです。しかし、実際のPCB製造工程では、プリプレグ(Prepreg)の樹脂流出量や、ガラスクロス(ガラス繊維布)の織り方による影響(ウィーブ効果)などが、局所的なインピーダンスの急激な変化を引き起こします。公称値のみに基づいてインピーダンス制御を行うと、実測結果が想定から大きく外れるのは必然と言えるでしょう。
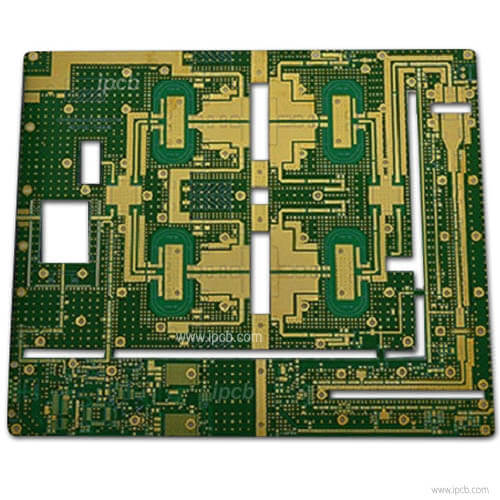
図 高周波基板
設計図面を小ロットの現物へと落とし込む段階になると、高周波基板材料の加工難易度は指数関数的に上昇します。例えば、Taconic社製のような柔軟な高周波基板材料は、材質が柔らかい上に、誘電率が応力(ストレス)に対して極めて敏感に反応するという特性を持っています。ドリル加工の工程において、一般的なFR-4材と同じ回転数や送り速度を適用すると、孔壁の激しい剥離(ささくれ)やスミア(樹脂汚れ)が発生しやすくなります。また、デスミア工程において、プラズマ処理のエネルギーパラメータがPTFE(フッ素樹脂)材料に合わせて最適化されていない場合、孔壁の銅層の密着性が低下するだけでなく、孔壁表面の微細な粗さが変化し、高周波信号の伝送特性に悪影響を及ぼします。さらに、多層基板のプレス工程では、高周波用プリプレグ(接着シート)の樹脂フロー制御が極めて繊細な調整を要します。樹脂が流れすぎるとガラスクロスが押し出されて局所的に誘電率(Dk)が急上昇し、逆に樹脂不足では気泡(ボイド)が発生して信号反射の原因となります。
もう一つ、見落とされがちな変数に「銅箔の表面粗さ」があります。ミリ波帯や超高速信号の領域では、表皮効果(スキンエフェクト)により、電流は銅箔表面の極めて薄い層のみを流れることになります。もし、試作時の加工難易度低減やコスト削減を優先して、表面粗さの大きい標準的な電解銅箔を採用してしまうと、信号が粗い表面を通過する際に生じる過剰な導体損失によって、高性能基板が本来持つ「低誘電正接(低Df)」という利点が完全に打ち消されてしまいます。そのため、ハイエンドな試作においては、極低粗度銅箔(HVLP3やHVLP4など)の選定が必須であり、場合によっては銅箔メーカーに対し、剥離強度と高周波損失のバランスを最適化するための特殊なナノレベルの粗化処理を要求することさえあります。
高周波信号が直面する物理的な限界を前に、PCB製造はもはや「図面通りに作る」だけの単純な段階を脱しています。ハードウェア開発チームとしては、試作発注を行う前に、PCBメーカーのエンジニアリングチームと綿密なDFM(製造容易性を考慮した設計)レビューを実施することが不可欠です。具体的には、実際の加工時における誘電率(Dk)の特定、銅箔の粗さグレードの確認、そしてドリル加工やプレス加工における専用パラメータの確定を行うこと――これこそが、初回の試作で確実に成功を収めるための鍵となります。結局のところ、RF(高周波)や高速デジタル信号の世界において、問題の種は常に、仕様書には明記されていない製造プロセスの細部に潜んでいるのです。